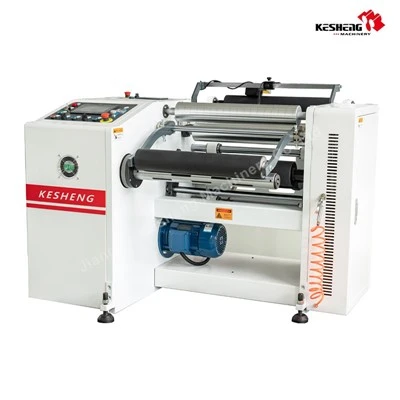
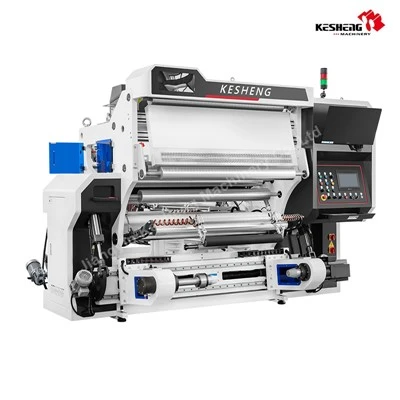
Plastik film, kağıt veya ince kumaş gibi ağ malzemelerini işleyen küçük bir üretim operasyonu yürütüyorsanız, küçük bir dilme makinesinin ne kadar zorlu olabileceğini ilk elden bilirsiniz. Yapacağınız en kritik ve çoğu zaman yanlış anlaşılan ayarlamalardan biri gerilimi azaltmaktır. Çok fazla gerilim oluşursa, malzemenin esnemesine, bükülmesine ve hatta kırılmasına neden olursunuz. Çok az yaparsanız yarıklarınız düzensiz olur ve gevşek, buruşuk kenarlar ruloları müşterilerinize ulaşmadan mahveder. Küçük dilme makineleri tedarikçisi olarak, yeni operatörlere bu ayarlamayı yüzlerce kez anlattım ve bugün bunu doğru yapmak için bilimi (ve pratik püf noktalarını) inceleyeceğim.
Öncelikle temel bilgilerle başlayalım: yarma geriliminin gerçekte ne olduğu. Gerilme, açma standı (büyük ana rulonun bulunduğu yer) ile geri sarma standı (yarıklı bitmiş ruloların toplandığı yer) arasında tutulan, kesici boyunca hareket ederken malzeme ağına uygulanan kuvvettir. Amaç, bu kuvveti ağın tüm genişliği boyunca tutarlı tutmak ve en küçük ayrıntılara kadar işlediğiniz malzemeyle uyumlu hale getirmektir. Örneğin, ince plastik film kullanıyorsanız, kenarlar arasındaki gerilimde %5'lik bir fark bile yanlış hizalanmış yarıklara neden olabilir ve bu da müşterinin iade etmesine neden olabilir. Bu nedenle bu ayarlamayı doğru yapmak sadece küçük bir ayar değildir; iyi bir koşu ile atölyede geçirilen sinir bozucu, israfın yoğun olduğu bir gün arasındaki farktır.
Herhangi bir gerginlik düğmesine veya kadranına bile dokunmadan önce, spesifik işinizle ilgili doğru bilgileri toplamanız gerekir. Müşterilere her zaman bu adımın tartışılamaz olduğunu söylerim, çünkü dilmede tek bir boyut asla herkese uymaz. Öncelikle üç temel faktörü doğrulayın: malzemenizin türü ve kalınlığı, ana rulonuzun genişliği ve bitmiş yarık rulolarınızın istenen genişliği. Örneğin plastik filmle çalışıyorsanız, ince bir polipropilen film, daha kalın bir polyester filme göre çok daha düşük gerilime ihtiyaç duyacaktır. Makinenizi malzemenizle eşleştirmenin işe yaradığı yer burasıdır. Plastik film için bir dilme makinesine yatırım yapıyorsanız serimiz aşağıdaki gibi seçenekleri içerir:Otomatik Dilme Makinası, yaygın film türlerine göre uyarlanmış önceden kalibre edilmiş gerilim sensörleriyle birlikte gelir, ancak bunların bile her yeni iş için anında ayarlanması gerekir.
Bir diğer önemli ön ayar kontrolü, makinenizin temel gerilim özellikleridir. Her küçük dilme makinesinin, motor gücüne, fren tipine ve rulo boyutuna bağlı olan ve genellikle kullanım kılavuzunda belirtilen bir nominal gerilim aralığı vardır. Örneğin, ince filmler için küçük bir masa üstü kesicinin milimetre ağ genişliği başına 0,5 ila 5 Newton aralığı olabilirken, jumbo rulolar için biraz daha büyük bir model 15 Newton'a kadar işleyebilir. Gerginliği bu aralığın dışında ayarlamaya çalışırsanız, aşırı yük koruyucularının devreye girmesi, fren bileşenlerinin zamanından önce aşınması veya malzemeye zarar vermesi riskiyle karşı karşıya kalırsınız.
Şimdi asıl uyum sürecine geçelim. En iyi yöntemin üç aşamada işe yaradığını buldum: gerilimi çözme kurulumu, kesme istasyonu gerilimi ve gerilim senkronizasyonunu geri sarma. Küçük operatörlerle çalışmaktan edindiğim pratik ipuçlarıyla her adımı adım adım inceleyelim.
İlk önce gerilimi gevşetin. Bu, ana ruloyu açma standından çeken kuvvettir ve ağın dilme bıçaklarına ulaşmadan önce gergin kalmasını sağlar. Yeni operatörlerin burada yaptığı en büyük hata, rulonun başlangıcında çözme gerilimini çok yüksek ayarlamak, ardından rulo küçüldükçe gerilimin çok düşük olmasına izin vermektir. Bu, rulo büyük olduğunda ağın gerilmesine, daha sonra küçük olduğunda gevşemesine ve tutarsız yarıklara yol açmasına neden olur. Küçük dilme makineleri için çoğu, daha büyük endüstriyel dilme makineleri gibi tam kapalı döngü sensörleri yerine ya manuel fren kontrolleri ya da daha basit otomatik fren sistemleri kullanır; bu nedenle, kademeli olarak ayarlama yapmanız gerekir. Filmin kenarı düz aşağı sarkacak şekilde ebeveyn rulonuzu çözme mili üzerine gevşek bir şekilde monte ederek başlayın. Çözme freni ayar düğmesini, ağ çözme ile birinci kılavuz silindiri arasında sarkmayı durdurana kadar yavaşça çevirin. Ardından, webin düzlüğünü kontrol edin: kırışıklıklar varsa, çok gerginsinizdir (veya kılavuzlar yanlış hizalanmıştır, ancak bu ayrı bir sorundur). Eğer sarkıyorsa, daha fazla fren gerilimine ihtiyacınız vardır. Plastik film için, çözme gerilimini daha sonra ayarlayacağımız geri sarma geriliminin yaklaşık %20-30'una ayarlamak iyi bir temel kuraldır; bu, ağı sıkı tutar ancak gerilmez. Firmamızın kullandığı gibi jumbo plastik film rulolarıyla çalışıyorsanızPlastik Film Jumbo Rulo Dilme MakinasıAna rulonun değişen çapı gerilimi etkileyeceğinden, her 500 fitlik dilimlemede çözülme gerilimini iki kez kontrol etmek isteyeceksiniz.
Daha sonra, dilme istasyonunun gerilimi. Bu, gerçek dilme bıçakları boyunca çözme ve geri sarma standları arasındaki gerilimdir. Çoğu küçük operatörün hata yaptığı nokta burasıdır. Eğer ağ burada doğru gerginlikte tutulmazsa, dilme makinesinin bıçakları işini doğru şekilde yapmaz. Çok fazla gerilim varsa bıçaklar filmi gererek eşit olmayan kesimlere ve bitmiş ruloların dar olmasına neden olur. Çok az olursa ağ sallanır ve kenarların pürüzlü olmasına neden olur. Buradaki anahtar, gerginliği ağın tüm genişliği boyunca eşit şekilde ayarlamaktır. Her zaman bir gerilim test cihazı kullanmanızı öneririm; birçok küçük kesici, ağa klipslenen basit, taşınabilir bir gerilim ölçerle birlikte gelir. Örneğin ince optik film için, ölçüm aletini kesici bıçaklardan 3 metre sonra, ağın ortasında tutmak ve kesicinin rölanti silindirlerini veya ara frenini gösterge milimetre başına 1-3 Newton okuyana kadar ayarlamak isteyeceksiniz. Daha kalın polyester film için bu sayı 4-7 Newton'a çıkıyor. BizimYüksek Kaliteli Polyester Film Dilme Makinesibu adımı basitleştirmek için dahili ara gerilim kontrolüne sahiptir, ancak bu modelde bile tam bir işi çalıştırmadan önce gerilimi birkaç metrelik hurda malzemeyle test etmeniz gerekecektir.
Üçüncü aşama geri sarma gerilimidir. Bu, yarık rulolarını geri sarma miline saran kuvvettir ve tutarlılığın en kritik olduğu yerdir. Buradaki amaç, ruloları taşıma sırasında kaymayacak kadar sıkı sarmak, ancak rulonun iç katmanlarının ezilmesine veya gerilmesine neden olmayacak kadar da sıkı sarmamaktır. Burada yaygın olarak kullanılan bir yöntem, geri sarma gerilimini, geri sarma geriliminden biraz daha yükseğe (malzemeye bağlı olarak genellikle %30-50 daha yüksek) ayarlamaktır. İnce plastik film için bu, geri sarma geriliminin milimetre başına 5 Newton olduğu anlamına gelirken, daha kalın film 8-10 olabilir. Bitmiş rulo büyüdükçe geri sarma gerilimini ayarlamak da önemlidir. Rulo küçük olduğunda, daha düşük geri sarma gerginliği kullanın, ardından çap büyüdükçe yavaş yavaş artırın. Bu, iç katmanların sıkıştırılmasını önler. Bizim gibi bazı otomatik dilme makineleriOtomatik Dilme Makinası, bunu kapalı devre sensörlerle otomatik olarak yapın, ancak manuel küçük kesiciler, rulo çapının birkaç inç arttığı her seferde küçük bir artış ayarına ihtiyaç duyacaktır.
Bu üç ayarlamayı yaptıktan sonra test etmeniz ve doğrulamanız gerekir. En iyi kurulumda bile, özel malzemenize ve makinenize bağlı olarak küçük tuhaflıklar olabilir. Dilme makinesinden 100-200 fitlik hurda malzemeyi geçirin, ardından durup üç şeyi inceleyin: kenar kalitesi, web düzlüğü ve rulo sıkılığı. Kenarlar düzensizse, kesicinizin gerilimi ya çok yüksektir ya da çok düşüktür; kesici istasyonunda ince ayar yapmanız ya da gerilimi geri sarmanız gerekecektir. Ağda kırışıklıklar varsa, çözme gerilimini (muhtemelen çok düşük) veya kılavuz makaraları (yanlış hizalanmış olabilirler) kontrol edin. Bitmiş yarık rulolarda gevşek noktalar varsa, bu, rulo büyüdükçe geri sarma geriliminin düştüğü anlamına gelir; bu nedenle, artan geri sarma gerilimi artışlarını ayarlamanız gerekir.


Operatörlerin bu test adımını atlayıp doğrudan tam üretime geçtiklerini, bunun sonucunda yüzlerce metre malzeme israf ettiğini ve sorunları çözmek için saatlerce zaman harcadıklarını gördüm. Küçük bir işletme için bu pahalı bir hatadır. Geçen yıl benimle iletişime geçen bir müşterimden gerçek bir örnek paylaşayım. Plastik film için basit bir manuel dilme makinesi kullanarak küçük bir paketleme operasyonu yürütüyorlar. Düzensiz yarıklar nedeniyle rulolarının %15'i iade ediliyordu. Bu ayarlama sürecinden geçtiklerinde, geri sarma gerilimini tüm çalışma boyunca aynı değere ayarladıklarını, dolayısıyla iç ruloların ezildiğini ve dış ruloların gevşediğini fark ettiler. Silindir büyüdükçe gerginliği kademeli olarak ayarladıktan sonra geri dönüş oranları %1'in altına düştü. Gerginliği doğru bir şekilde elde etmenin kârlılığınız üzerinde yaratabileceği türden bir etki budur.
Şimdi malzemeye özel ayarlamalar hakkında konuşalım, çünkü burası pek çok genel tavsiyenin yetersiz kaldığı yerdir. Farklı malzemeler gerilime farklı tepki verir ve optik film gibi özel filmler çalıştırıyorsanız kurallar daha da değişir. Örneğin optik film, ekranlarda kullanılır ve mükemmel boyutsal stabilite gerektirir; çok fazla gerilimden kaynaklanan küçük bir esneme bile işlevselliğini bozabilir. BizimOptik Film Dilme MakinasıMilimetre başına 0,5 Newton kadar düşük gerilim seviyeleri gerektiren bu uygulamalar için özel olarak düşük esneme gerilim kontrolü ile tasarlanmıştır. Yelpazenin diğer ucunda, daha kalın kumaş veya ağır kağıt, bazı uygulamalar için milimetre başına 12 Newton'a kadar daha yüksek gerilime ihtiyaç duyacaktır. Genel olarak plastik film için, daha ince filmlerin (100 mikronun altında) daha düşük gerilime, daha kalın filmlerin (100-200 mikron) orta gerilime ve 200 mikronun üzerindeki filmlerin daha yüksek gerilime ihtiyaç duyduğunu, ancak her zaman makinenizin nominal aralığı dahilinde olduğunu unutmayın.
Dilme gerilimini ayarlarken kaçınılması gereken yaygın tuzaklar da vardır. Öncelikle gerilimi hızla karıştırmayın. Birçok yeni operatör, daha hızlı kesme hızının daha yüksek gerilim anlamına geldiğini düşünüyor ancak bu doğru değil; gerilim, makinenin hızıyla değil, frenler ve motorlar tarafından kontrol edilen ayrı bir kuvvettir. Hız, yalnızca makinenizi nominal maksimum değerinin üzerine ittiğinizde gerilimi etkiler; bu da kaymaya veya tutarsız gerilime neden olabilir. İkinci olarak makinenizin fren balatalarını veya debriyajlarını düzenli olarak kontrol etmeyi unutmayın. Aşınmış fren parçaları, doğru ayarlasanız bile gerilimin kaymasına neden olabilir ve bu da koşunun ortasında sorunlara yol açabilir. Küçük dilme makinelerinde, fren balataları her 100 çalışma saatinde bir kontrol edilmeli ve orijinal kalınlıklarının yarısına kadar aşındıklarında değiştirilmelidir. Üçüncüsü, makine çalışırken asla gerginliği ayarlamayın; yaralanmaları önlemek ve ayarların doğru olmasını sağlamak için tamamen durdurulup kilitlenene kadar bekleyin.
Son olarak, deneyim kazandıkça gerilim ayarlamaları konusunda bir fikir geliştireceksiniz. Ancak deneyime sahip olsanız bile doğru ekipmana ve desteğe sahip olmak her zaman faydalıdır. Gerginlik ayarını kolaylaştıran bir dilme makinesi arıyorsanız, ürün serimiz, Optik Film Dilme Makinemiz gibi özel filmler için manuel dilme makinelerinden, daha yüksek hacimli işler için yarı otomatik modellere kadar küçük operasyonlara uygun seçenekler içerir. Hangi makinenin ihtiyaçlarınıza uygun olduğu hakkında daha fazla bilgi edinmek veya malzemeniz için dilme gerginliğini ayarlama konusunda özel sorular sormak için ekibimizle iletişime geçerek gereksinimlerinizi tartışın.
Küçük bir dilme makinesinde dilme geriliminin ayarlanması bir sır olmak zorunda değildir. Bu, kuvvetlerin temel bilimini anlamanın, adım adım ayarlama sürecini izlemenin, dikkatli bir şekilde test etmenin ve ayarların özel malzemenize uygun hale getirilmesinin bir karışımıdır. Gerginliği doğru şekilde ayarlamak için zaman ayırarak israfı azaltacak, ürün kalitesini artıracak ve operasyonlarınızın sorunsuz ilerlemesini sağlayacaksınız. Dilme makinesi kurulumu ve malzeme uyumluluğu hakkında daha fazla kaynak için, sizin gibi küçük üreticileri desteklemek üzere tasarlanmış, hassasiyet ve güvenilirlik için tasarlanmış ekipman serimizi keşfedin.